Taller de tipografía en relieve · Notas de trabajo
El oficio de componer, acuñar e imprimir con tipos de plomo
Kroldomarva reúne apuntes ordenados sobre lo que ocurre entre la caja de tipos y la hoja impresa: cómo se compone una línea, cómo se cierra una forma dentro de la rama, cómo se prepara una prensa de platina o una plano-cilíndrica y qué decisiones cambian realmente el aspecto de la huella en el papel.
Qué se describe
Gestos concretos del taller: componedor, interlíneas, cuadrados, cuñas, rodillos, tintero, tímpano y calce. Cada paso se explica por su función dentro del conjunto.
Cómo está escrito
Como notas de trabajo revisadas, sin promesas de resultados garantizados. La tipografía en relieve depende del material que se tenga delante y de la paciencia con que se ajuste.
01
Los temas que recorre este sitio
El material está organizado siguiendo el orden natural de una jornada de taller: primero el metal, luego la forma, después la máquina y, al final, la limpieza y el desmontaje. Cada apartado de esta página puede leerse por separado, aunque las decisiones se encadenan: un espaciado mal calculado se paga en el acuñado, y un acuñado flojo se paga en la presión.
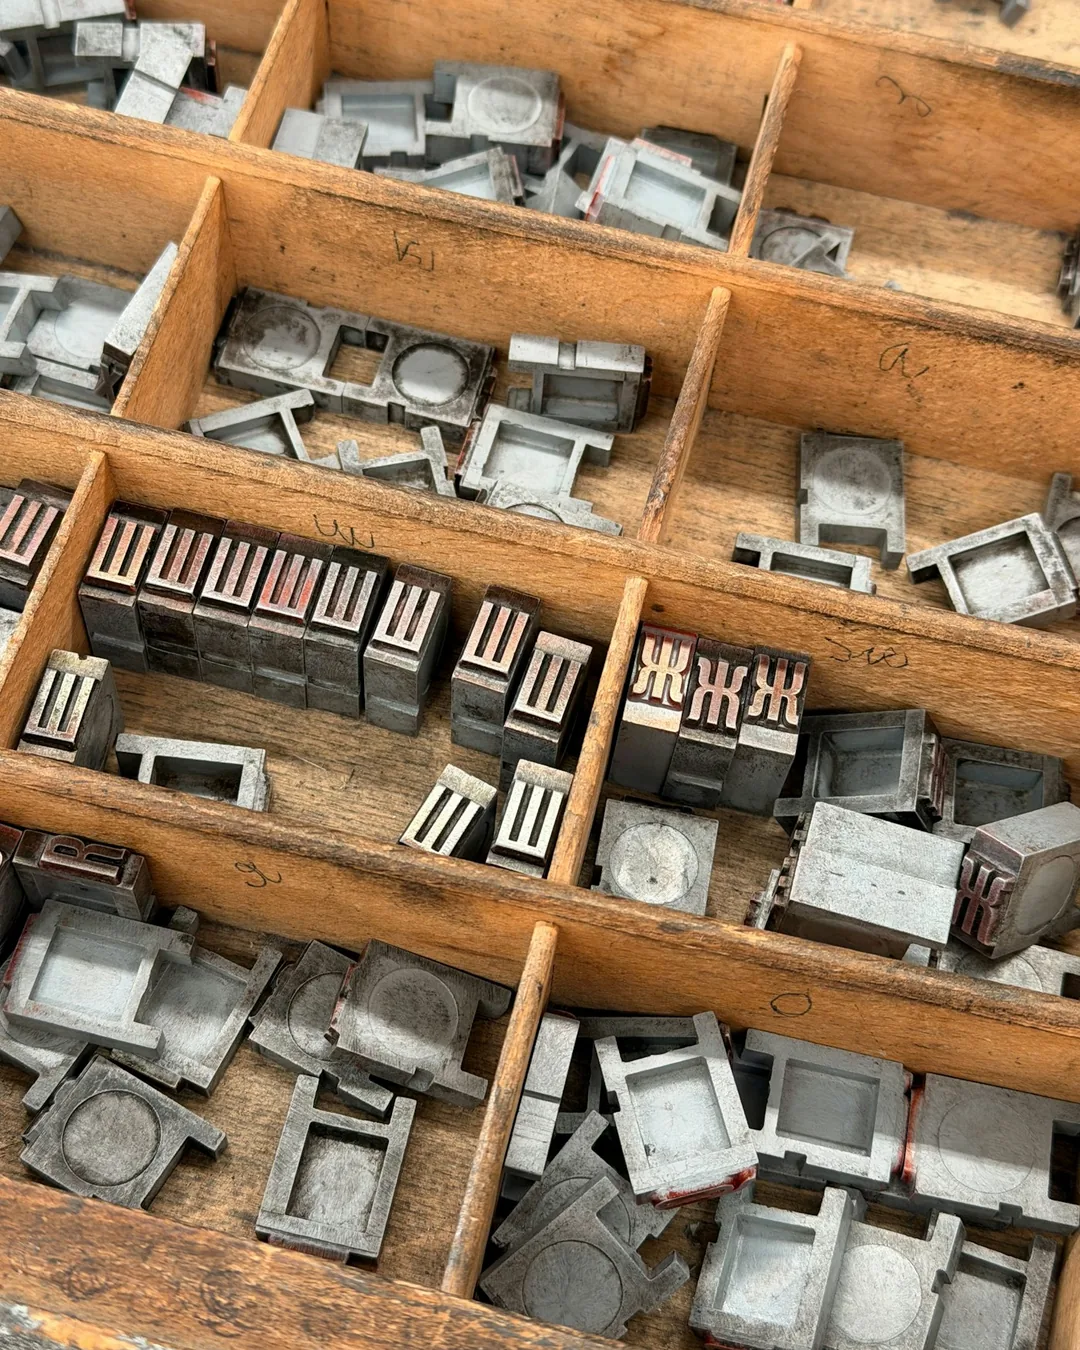
- Caja tipográfica, cajetines y criterios para guardar y localizar las letras.
- Composición de la línea con espacios, interlíneas, regletas y cuadrados.
- Imposición y acuñado de la forma dentro de la rama.
- Diferencias prácticas entre la prensa de platina y la plano-cilíndrica.
- Registro y preparación: cómo se corrige una impresión desigual.
- Tinta, batido en el tintero y estado de los rodillos.
- Presión, profundidad de la huella y sus límites razonables.
- Elección del papel para impresión en relieve.
- Trabajo a varias pasadas y control del registro entre tintas.
- Desmontaje de la forma, distribución de los tipos y cuidado del metal.
02
La caja de tipos y el orden del metal
Cómo se reparte la caja
Los cajetines no tienen el mismo tamaño porque las letras no se usan con la misma frecuencia. Las vocales y las consonantes más habituales ocupan compartimentos amplios y cercanos a la mano; las letras raras, los signos y las fracciones quedan en los bordes. Quien hereda una caja antigua suele encontrar un reparto propio del taller anterior, y conviene decidir pronto si se conserva o se reordena, porque la memoria de la mano se forma en las primeras horas.
Familias, cuerpos y series incompletas
Una caja rara vez está completa. Faltan capitales, sobran signos de puntuación y aparecen cuerpos mezclados que a simple vista parecen iguales. Antes de componer un texto largo conviene contar las letras críticas del original: si el texto repite mucho una consonante y la serie está corta, el problema aparecerá a mitad de la composición, cuando ya sea incómodo rehacerla.
Señales de desgaste en la letra
El plomo se aplasta con el uso. Un ojo redondeado, una arista mellada o una base golpeada dan trazos débiles o sucios que ninguna preparación posterior arregla del todo. Revisar las letras al guardarlas, y no solo al usarlas, evita que las piezas dañadas vuelvan a la composición una y otra vez.
Manipulación y limpieza
El metal tipográfico es blando y no admite herramientas duras ni cepillos metálicos. Se limpia con un disolvente adecuado y un trapo suave, se seca antes de guardarlo y se evita dejarlo apilado sin protección. Las letras vuelven a su cajetín en cuanto la forma se desmonta: aplazar la distribución convierte una tarea de minutos en un trabajo de identificación pieza a pieza.
03
Componer la línea: espacios, interlíneas y cuadrados
La composición se sostiene sobre el espaciado, no sobre las letras. En el componedor, cada palabra queda separada por espacios de distinto grosor que se combinan hasta que la línea llena exactamente la medida elegida. Una línea corta baila dentro de la forma; una línea forzada empuja las letras vecinas y termina levantando el metal cuando llega la presión. El objetivo no es la rapidez, sino que todas las líneas queden igual de firmes.
Entre líneas se colocan interlíneas finas y regletas más gruesas, que además de abrir el texto lo mantienen alineado. En textos largos, mezclar grosores sin criterio produce un bloque que parece correcto sobre la mesa y se desordena al levantarlo. Las zonas en blanco de la forma —márgenes, huecos entre bloques, espacios entre columnas— se rellenan con cuadrados y lingotes de altura inferior a la del tipo, para que no reciban tinta ni marquen el papel.
Un criterio práctico: la forma debe poder levantarse por un extremo sin que nada se mueva. Si al inclinarla suenan piezas o se desliza una línea, el problema está en el espaciado y no en el acuñado, y añadir presión con las cuñas solo lo esconde durante un rato.
Antes de cerrar la forma
- Comprobar que todas las líneas tienen la misma medida.
- Revisar letras invertidas leyendo la composición en espejo.
- Verificar que ningún espacio queda a la altura del tipo.
- Confirmar que las interlíneas no sobresalen por los lados.
Errores que aparecen tarde
- Espacios de grosor distinto mezclados en la misma palabra.
- Cuadrados de altura irregular que suben con la presión.
- Una línea final sin rellenar hasta la medida.
- Restos de tinta seca entre piezas que impiden el ajuste.
04
Imposición y acuñado de la forma
Colocar la composición en la rama
La forma se sitúa dentro de la rama teniendo en cuenta dónde caerá el papel y por dónde entrará el pliego en la máquina. Alrededor del bloque compuesto se disponen los cuadrados y lingotes que definen los márgenes; conviene usar piezas largas en los lados exteriores para repartir el empuje de las cuñas en lugar de concentrarlo en un punto.
Si la página lleva varios bloques separados, cada uno debe quedar arriostrado por su propio relleno. Un bloque suelto en medio de un espacio grande es el primer sitio donde se descuadra todo.
Apretar sin deformar
Las cuñas se aprietan por pasos alternos, poco a poco y en los dos lados, hasta que la forma queda sujeta pero no tensa. Apretar de golpe un solo lado empuja el bloque hacia el contrario y curva las líneas largas. Después conviene golpear suavemente la superficie con un taco de madera plano para que todas las piezas asienten a la misma altura antes del apriete final.
La prueba clásica sigue siendo válida: levantar la forma unos centímetros sobre la mesa. Si algo cede, se afloja, se corrige el relleno y se vuelve a empezar.
05
Prensa de platina y prensa plano-cilíndrica
Las dos máquinas imprimen en relieve, pero reparten la presión de forma distinta y eso condiciona el trabajo. En la prensa de platina, una superficie plana se cierra contra la forma y el contacto ocurre a la vez en toda la página. Es directa, cómoda para tiradas cortas y formatos pequeños, y exige que la forma esté perfectamente nivelada, porque cualquier diferencia de altura se reparte por todo el pliego.
En la plano-cilíndrica el papel va sobre un cilindro que rueda sobre la forma plana: la presión avanza como una línea de contacto en movimiento. Se necesita menos fuerza total para el mismo resultado, se admiten formatos mayores y las masas de texto salen más regulares, pero el ajuste del cilindro, la sujeción del pliego y la velocidad de avance añaden variables que hay que controlar.
La elección práctica rara vez es una cuestión de preferencia: depende del tamaño de la forma, de la cantidad de superficie entintada y de la tirada prevista. Un texto denso a formato grande en una platina pequeña obliga a forzar la máquina, y forzarla se nota antes en la forma que en la impresión.
06
Tinta, batido y estado de los rodillos
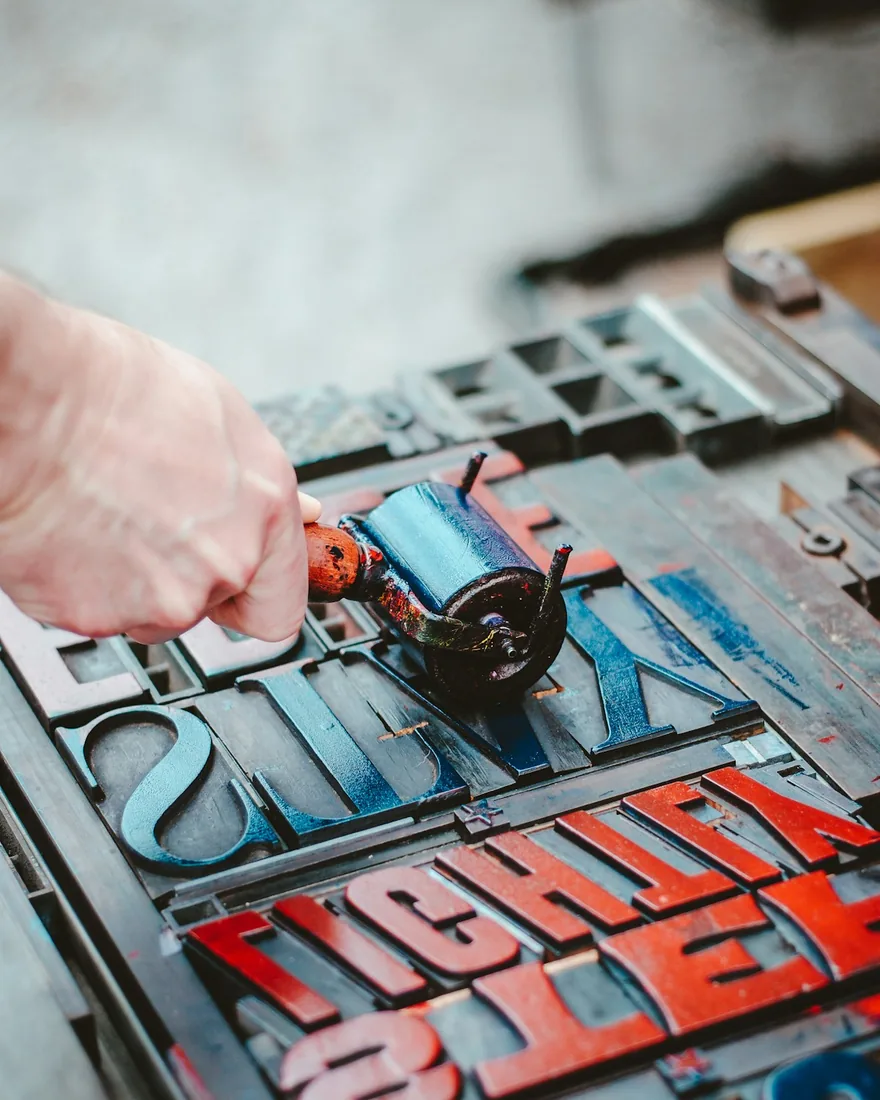
La tinta tipográfica es densa y no se extiende sola. Se toma en pequeña cantidad, se bate sobre la platina de entintar hasta que forma una película uniforme y solo entonces se traslada a los rodillos. Un batido corto deja zonas espesas que empastan los contornos; un exceso de tinta rellena los blancos interiores de las letras y convierte un texto legible en una mancha oscura.
El estado de los rodillos importa tanto como la tinta. Un rodillo endurecido, con la superficie reseca o con marcas, deposita la tinta de forma desigual y deja franjas que se repiten a lo largo de la tirada. Conviene limpiarlos al terminar cada trabajo, guardarlos sin apoyo sobre la superficie de trabajo y no dejarlos cargados de tinta de un día para otro.
Señales de un entintado desequilibrado
- Contornos empastados y ojos de letra cerrados: sobra tinta.
- Trazos finos que desaparecen a media tirada: falta carga o el rodillo no llega.
- Franjas paralelas regulares: rodillo dañado o mal apoyado.
- Manchas en los blancos: relleno demasiado alto o tinta acumulada entre piezas.
07
Registro y preparación de la impresión
Registro
El registro sitúa la impresión en el lugar previsto del pliego y garantiza que todos los ejemplares salgan iguales. Se resuelve con topes fijos contra los que el papel apoya siempre por los mismos dos lados, nunca por lados distintos según la mano que coloque la hoja. Antes de la tirada se hacen varias pruebas seguidas y se comparan a contraluz: si el desplazamiento entre ellas es visible, el problema está en los topes o en el corte del papel, no en la forma.
Preparación y calce
Ninguna forma imprime igual en toda su superficie desde la primera prueba. La preparación consiste en corregir esas diferencias añadiendo o retirando finas capas de papel bajo el soporte, justo detrás de las zonas que imprimen débiles, y aliviando las que marcan en exceso. Se trabaja con recortes pequeños y bordes desvanecidos, comparando prueba tras prueba, hasta que el conjunto queda parejo. Es la parte más lenta del proceso y la que más diferencia produce en el resultado final.
08
Presión y profundidad de la huella
La huella marcada se ha vuelto un rasgo apreciado, pero conviene recordar de dónde viene: la tipografía en relieve buscaba históricamente un contacto suficiente para transferir la tinta con nitidez, no un hundimiento visible. La presión excesiva aplasta el ojo de la letra contra el papel, engorda los trazos, deforma los remates y, con el tiempo, daña el metal de forma irreversible.
El ajuste razonable se busca por aproximación: se parte de una presión baja, se sube en pequeños incrementos y se detiene en cuanto la imagen aparece completa y limpia. Si un texto pequeño necesita mucha presión para salir, casi siempre el problema está en el entintado, en la nivelación o en la preparación, y añadir fuerza solo enmascara la causa.
El papel también participa: una hoja blanda acepta más hundimiento con menos presión que una hoja compacta, y el mismo ajuste de máquina da resultados distintos al cambiar de resma. Por eso conviene fijar el papel antes de afinar la presión, y no al revés.
09
Elegir el papel para impresión en relieve
El papel decide buena parte del resultado antes de que la máquina se ponga en marcha. Los papeles con superficie mullida y algo de cuerpo reciben bien el relieve y admiten una huella suave sin necesidad de forzar la presión. Los papeles muy satinados o rígidos devuelven una impresión más plana y exigen un entintado más cuidadoso, porque cualquier exceso queda en la superficie sin absorberse.
Conviene fijarse en el gramaje, en la dirección de la fibra y en la humedad ambiental del taller. Una hoja cortada contra la fibra se ondula al recibir presión y complica el registro; un papel demasiado seco se quiebra en los pliegues y uno demasiado húmedo alarga el secado de la tinta. Antes de una tirada larga es útil imprimir unas hojas de prueba del mismo lote y dejarlas reposar unas horas para ver cómo evoluciona la tinta.
- Probar siempre con el papel definitivo, no con un sustituto parecido.
- Cortar todas las hojas del mismo lote y con la misma orientación de fibra.
- Dejar margen de sobra para pruebas, arranque y ajustes.
- Apilar con separadores si la tinta tarda en secar.
10
Trabajos a varias pasadas
Orden de las tintas
Cuando un trabajo lleva más de un color, cada tinta supone una forma y una pasada distintas. El orden habitual va de las tintas más claras a las más oscuras, y deja para el final los elementos que deben quedar netos sobre el resto. Entre pasadas hay que respetar el secado: imprimir sobre tinta fresca ensucia los rodillos y traslada color de una forma a otra.
Mantener el registro entre pasadas
Los topes no se tocan mientras dure el trabajo, y el papel entra siempre por los mismos lados. Ayuda imprimir unas hojas de control al inicio de cada pasada y compararlas con la anterior antes de continuar. Si los colores deben tocarse, conviene proyectar un ligero solape en la composición: exigir un encuentro exacto entre dos formas independientes es pedirle a la máquina una precisión que rara vez sostiene durante toda la tirada.
11
Desmontar la forma y cuidar los tipos
El trabajo no termina con la última hoja impresa. La forma se limpia todavía montada, con el disolvente justo y un trapo suave, para retirar la tinta de la superficie de los tipos y de los huecos donde se acumula. Una forma guardada sucia se convierte, en pocos días, en un bloque de piezas pegadas que hay que separar una a una.
Después se aflojan las cuñas, se retira el relleno y se desmonta la composición por líneas, sin arrastrarlas sobre la mesa. La distribución devuelve cada letra a su cajetín; hacerlo el mismo día, con la composición aún fresca en la memoria, evita confundir cuerpos parecidos y series distintas. Las letras dañadas se apartan en ese momento, no cuando vuelvan a aparecer en mitad de otra composición.
Por último, el orden del taller: espacios y cuadrados clasificados por grosor, interlíneas y regletas guardadas planas, ramas y cuñas limpias y secas, rodillos sin apoyo sobre su superficie de trabajo. Nada de esto mejora una impresión concreta, pero todo ello determina cuánto tiempo cuesta preparar la siguiente.
- Limpiar la forma antes de aflojar las cuñas.
- Retirar cuadrados y lingotes y clasificarlos al guardarlos.
- Desmontar línea a línea y distribuir el mismo día.
- Apartar las piezas desgastadas o golpeadas.
- Limpiar rodillos, platina de entintar y herramientas.
- Anotar los ajustes del trabajo para no repetir las pruebas.
12
Escribir al proyecto
Kroldomarva es un proyecto informativo y editorial: publica textos propios sobre tipografía en relieve y no ofrece servicios de impresión ni venta de materiales. Si detecta un error, quiere matizar una explicación o proponer un tema relacionado con el taller tipográfico, puede escribir por correo electrónico.
Kroldomarva · [email protected]